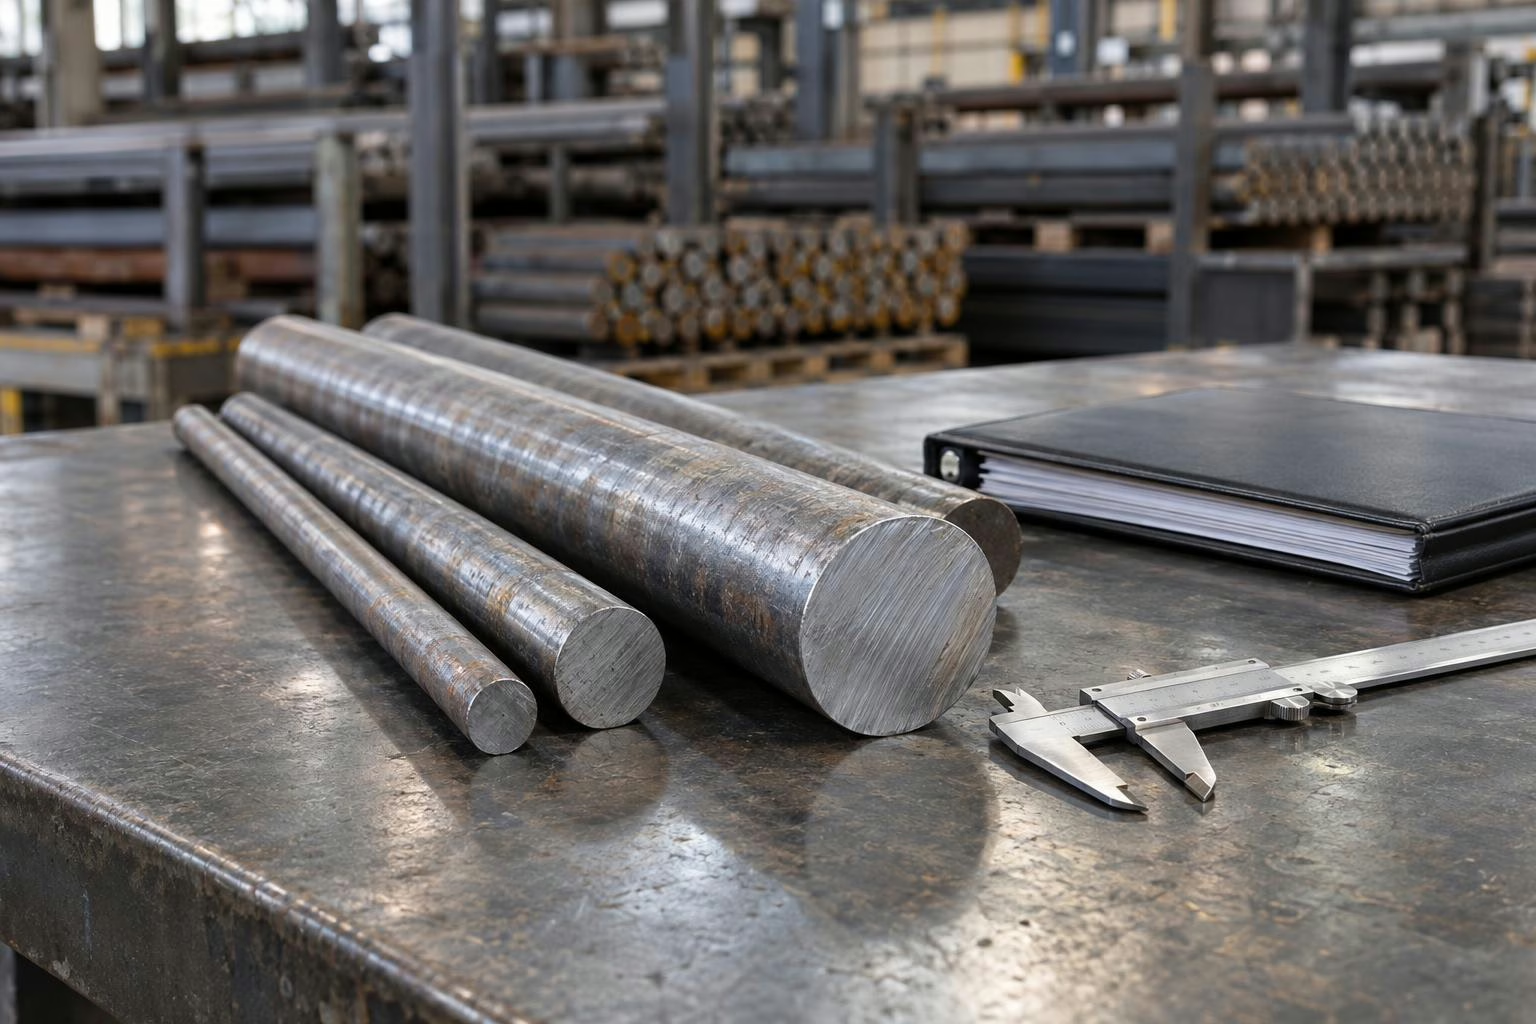
Pręty stalowe w stanie +N i +AR wymagają przed obróbką sprawdzenia nie tylko wymiarów, lecz także dokumentacji i zgodności materiału z wymaganiami detalu. Sam symbol stanu dostawy nie wystarcza do ustalenia parametrów skrawania ani oceny przydatności do gięcia czy spawania. Punktem wyjścia powinny być gatunek stali, oznaczenie partii oraz właściwości potwierdzone w dokumentach. Następnie należy ocenić powierzchnię, czoła i geometrię prętów, uwzględniając planowany naddatek.
Wybierając pręty stalowe do produkcji, warto więc traktować gatunek, stan dostawy i wymagania obróbki jako powiązane kryteria. Poniższy zakres kontroli pomaga uporządkować odbiór materiału oraz wskazuje, kiedy przed rozpoczęciem pracy trzeba wyjaśnić rozbieżności z dostawcą lub zlecić dodatkową weryfikację.
Stan dostawy stali opisuje sposób przygotowania materiału, ale nie zastępuje jego pełnego oznaczenia. Pręty opisane jako +N lub +AR należy rozpatrywać razem z gatunkiem i normą wyrobu wskazaną w dokumentacji. Nie należy na podstawie samego symbolu przypisywać im konkretnej twardości, wytrzymałości ani przydatności do określonej operacji. Dla odbiorcy istotne jest przede wszystkim to, czy zamówiony stan odpowiada wymaganiom przyszłej części.
Stan +N oznacza dostawę po normalizowaniu lub walcowaniu normalizującym, zgodnie z właściwymi wymaganiami dla wyrobu. Określenie „stal normalizowana” nie powinno zatem zastępować sprawdzenia zapisu w świadectwie odbioru. Jeśli technologia wykonania detalu wymaga konkretnej drogi przygotowania materiału, trzeba potwierdzić ją przed zakupem. Nie należy też zakładać, że wszystkie pręty w stanie +N mają jednakowe właściwości mechaniczne: podstawą oceny pozostają gatunek stali, zakres wymiarowy i wyniki badań danej partii.
Stan +AR oznacza dostawę po walcowaniu, bez normalizowania. Spotykane określenie „stal w stanie surowym po walcowaniu” opisuje stan materiału, a nie jego jakość czy zgodność z zamówieniem. Prętów +AR nie należy automatycznie uznawać za gorsze ani za zamiennik prętów +N. O dopuszczalności zastosowania decydują wymagania dokumentacji technicznej oraz potwierdzone parametry. Jeżeli zamówienie przewiduje +N, dostawa +AR wymaga wyjaśnienia, a nie samodzielnego przyjęcia, że różnica nie wpłynie na produkcję.
Kontrolę warto rozpocząć od zestawienia zamówienia, dokumentu partii i oznakowania dostarczonych prętów. Należy sprawdzić pełne oznaczenie stali, stan dostawy oraz możliwość powiązania materiału z wynikami badań. Numer wytopu pozwala połączyć pręty z dokumentacją, dlatego rozbieżności w numerach lub brak czytelnej identyfikacji wymagają wyjaśnienia przed wydaniem materiału na produkcję. Podobny wygląd prętów nie jest podstawą do uznania ich za ten sam materiał.
Jeżeli zamówienie wymaga świadectwa odbioru 3.1, sprawdź, czy otrzymany dokument dotyczy dostarczonej partii i obejmuje wymagane informacje. Weryfikacji podlegają oznaczenie gatunku, stan dostawy, numer wytopu, skład chemiczny stali oraz wyniki odpowiednich badań. Atest stali powinien umożliwiać ocenę tych parametrów, które są istotne dla zastosowania. Nie wystarczy samo posiadanie dokumentu: trzeba jeszcze porównać jego treść z wymaganiami zamówienia. Warto także zachować powiązanie oznakowania z materiałem po podziale prętów na krótsze odcinki.
Dokumentacja odbiorowa powinna być oceniana łącznie z normą wyrobu wskazaną w zamówieniu i wymaganiami rysunku technicznego. Sprawdź, czy zgodne są gatunek, stan dostawy, wymiary oraz wymagane właściwości. Jeśli rysunek określa dodatkowe warunki dotyczące powierzchni lub dalszej obróbki cieplnej, uwzględnij je już podczas odbioru. Zbieżność samej nazwy gatunku nie rozstrzyga wszystkich kwestii. Przy sprzecznych zapisach należy ustalić właściwe wymagania przed rozpoczęciem cięcia, zamiast pozostawiać decyzję operatorowi maszyny.
Zakres oceny zależy od planowanych operacji. Granica plastyczności i wytrzymałość na rozciąganie powinny odpowiadać wymaganiom wyrobu, natomiast przy przygotowaniu procesu mogą być potrzebne także informacje o twardości i strukturze materiału. Gdy przewidziano gięcie prętów, należy zweryfikować wymagania dotyczące tej operacji. Jeżeli produkcja obejmuje spawanie, osobnej oceny wymaga spawalność stali. Nie można potwierdzić jej wyłącznie na podstawie oznaczenia +N albo +AR.
Dodatkowy pomiar twardości lub badanie mikrostruktury warto rozważyć wtedy, gdy informacje o partii nie wystarczają do przygotowania procesu, występują rozbieżności w dokumentacji albo zachowanie materiału podczas próby budzi wątpliwości. Zakres badania powinien wynikać z konkretnego pytania: czy materiał odpowiada wymaganiom, czy nadaje się do przyjętej technologii lub czy wymaga dalszej oceny. Nie ma podstaw, aby dla wszystkich prętów +N i +AR przyjmować identyczny zestaw dodatkowych badań. Wyniki należy odnosić do określonych kryteriów, a nie do ogólnego przekonania o danym stanie dostawy.
Przy planowaniu obróbki należy uwzględnić możliwość zmiany geometrii po usunięciu części materiału. Samo oznaczenie +N lub +AR nie jest potwierdzeniem, że pręt zachowa wymagany kształt po każdej operacji. Jeśli detal wymaga szczególnej kontroli prostoliniowości lub stabilności wymiarowej, warto przewidzieć pomiary między etapami i ocenę wyniku próby. Nie należy z góry przypisywać jednej partii większych naprężeń niż drugiej bez odpowiednich danych. Sposób mocowania, kolejność operacji i zakres usuwanego naddatku powinny zostać uwzględnione w ocenie technologicznej.
Po sprawdzeniu dokumentacji trzeba ocenić stan rzeczywistego materiału. Kontrola powinna obejmować wymiary, prostoliniowość, powierzchnię boczną oraz czoła prętów. Wady powierzchniowe i odchyłki należy odnieść do wymagań odbiorowych oraz geometrii gotowej części. W przypadku partii budzącej wątpliwości można rozważyć również badanie masy jednostkowej jako element weryfikacji dostawy. Taki pomiar nie zastępuje jednak identyfikacji gatunku ani sprawdzenia właściwości wymaganych dla danego zastosowania.
Średnica prętów powinna być sprawdzona w sposób pozwalający ocenić nie tylko wymiar nominalny, ale również możliwe różnice wzdłuż pręta i w poszczególnych kierunkach pomiaru. Tolerancje wymiarowe, owalność oraz prostoliniowość trzeba porównać z wymaganiami właściwymi dla zamówionego wyrobu. Następnie należy ustalić, czy dostępny naddatek pozwala uzyskać wymiar i powierzchnię określone na rysunku. Pręt zgodny z tolerancją dostawy nie musi odpowiadać każdemu planowi obróbki. Dobór średnicy zakupowej powinien więc uwzględniać również wymagania gotowego detalu.
Oględziny powinny obejmować miejsca z widocznymi uszkodzeniami oraz obszary, w których stan powierzchni utrudnia ocenę materiału. Jeśli zgorzelina przesłania podłoże, należy przygotować powierzchnię do miarodajnej kontroli. Podejrzenie odwęglenia wymaga natomiast dobrania metody weryfikacji odpowiedniej do wymagań części; nie należy rozstrzygać go wyłącznie na podstawie wyglądu pręta. Wady trzeba ocenić przed przyjęciem, że zostaną całkowicie usunięte w ramach zaplanowanego naddatku.
Osobnym punktem są czoła prętów, które nie powinny wykazywać widocznych rozwarstwień ani pozostałości jamy usadowej. Takich wskazań nie należy traktować jak zwykłych nierówności po cięciu. Wymagają one wyjaśnienia i oceny zakresu niezgodności przed użyciem materiału. Przy niejednoznacznym wyniku oględzin bezpieczniej wstrzymać skierowanie podejrzanego odcinka do obróbki niż zakładać, że problem dotyczy wyłącznie samego czoła.
Przygotowanie procesu powinno opierać się na zweryfikowanych danych o materiale oraz wymaganiach części. Innego zakresu ustaleń może wymagać proste cięcie, a innego obróbka skrawaniem, gięcie prętów czy wykonanie elementu spawanego. Stan dostawy należy uwzględnić w technologii, lecz nie powinien być jedynym kryterium jej wyboru. Przed rozpoczęciem pracy warto określić również punkty kontroli i sposób postępowania, jeśli wyniki pomiarów okażą się niezgodne z założeniami.
Narzędzia i parametry skrawania należy dobierać do potwierdzonego gatunku, dostępnych informacji o twardości oraz rodzaju operacji. Sam zapis +N lub +AR nie uzasadnia podania jednej uniwersalnej prędkości, posuwu czy głębokości skrawania. Przy przygotowaniu procesu warto korzystać z zaleceń dotyczących stosowanego narzędzia i zweryfikować ich przydatność w danych warunkach. Ocena powinna obejmować wymiar, stan obrabianej powierzchni i przebieg operacji. Nietypowe zachowanie materiału jest powodem do sprawdzenia założeń, a nie automatycznego zwiększania lub zmniejszania parametrów.
Obróbka próbna może pomóc, gdy nie potwierdzono jeszcze przydatności partii do przyjętej technologii albo wymagania detalu uzasadniają dodatkową weryfikację. Przed próbą należy ustalić, co będzie oceniane i jakie wyniki pozwolą kontynuować produkcję. Sama możliwość wykonania pierwszego przejścia narzędzia nie potwierdza zgodności gotowej części. Jeśli próba ujawni problemy z geometrią lub powierzchnią, trzeba ocenić ich przyczynę i zdecydować o zmianie procesu, dalszych badaniach albo wyjaśnieniu zgodności materiału.
Dodatkowej obróbki cieplnej nie należy traktować jako domyślnego sposobu przygotowania każdej dostawy +AR ani jako obowiązkowego etapu dla +N. Jej zastosowanie wymaga oceny gatunku stali, wymagań końcowych i miejsca tego zabiegu w technologii. Nie zastępuje ona wyjaśnienia brakującego oznakowania, rozbieżności w dokumentach czy widocznych wad. Jeśli zostanie przewidziana, plan kontroli powinien uwzględniać potwierdzenie wymaganych właściwości po jej wykonaniu.
Dopuszczenie materiału powinno wynikać z zakończonej kontroli, a nie wyłącznie z obecności atestu lub zgodności średnicy nominalnej. Dla prętów +N i +AR warto stosować wspólną listę obszarów do sprawdzenia, dostosowując kryteria do konkretnego gatunku, zamówienia i operacji. Przed przekazaniem partii do produkcji potwierdź następujące kwestie:
Jeżeli którykolwiek z tych punktów pozostaje niewyjaśniony, należy wstrzymać użycie materiału do czasu podjęcia decyzji. Zakres dalszego postępowania może obejmować uzupełnienie dokumentacji, dodatkowe badania lub odrzucenie niezgodnego materiału. Przy wyborze prętów stalowych najważniejsza jest zatem nie sama deklaracja +N czy +AR, lecz potwierdzona zgodność całej dostawy z planowanym zastosowaniem.